

ちょっと、そこ!間接的な押出ラインのサプライヤーとして、私はこれらのラインから出てくる製品のまっすぐさを確保することがどれほど重要であるかを知っています。このブログでは、それを達成する方法に関するいくつかのヒントとコツを共有します。
まず、間接的な押出とは何かを理解しましょう。間接的な押出プロセスでは、ビレットは静止したままですが、ダイはそれに向かって動きます。この方法は、表面仕上げの改善、より均一な変形、摩擦の減少など、いくつかの利点を提供します。しかし、ストレート製品を入手することになると、焦点を当てる必要があるいくつかの重要な要因があります。
1。ダイのデザインと品質
ダイは押出プロセスの中心のようなものです。設計されたダイは、押し出された製品のまっすぐさに大きな影響を与える可能性があります。ダイには、材料に適切なフローパスが必要です。ダイを通る金属の流れが不均一な場合、製品が曲がったりゆがんだりする可能性があります。
ダイが高精度で製造されていることを確認する必要があります。ダイのわずかな不規則性は、最終製品の問題につながる可能性があります。たとえば、ダイが空洞内に粗い表面を持っている場合、金属が一部の領域に付着し、他の領域では異なって流れる可能性があります。この不均一な流れは、非直線製品になる可能性があります。
ダイの定期的なメンテナンスと検査も不可欠です。時間が経つにつれて、ダイは摩耗する可能性があり、その寸法はわずかに変化する可能性があります。ダイを定期的に検査することにより、摩耗や裂け目の兆候を検出し、補正措置を講じることができます。
2。ビレットの準備
間接押出プロセスで使用されるビレットの品質は、もう1つの重要な要素です。ビレットには、均一な構造と構成が必要です。ビレットの不均一性は、密度や硬度の変動など、押出中に不均一な変形を引き起こす可能性があります。
押し出しの前に、ビレットを適切に加熱する必要があります。暖房プロセスは、ビレットが全体にわたって適切な温度に達するように、慎重に制御する必要があります。ビレットが均等に加熱されていない場合、一部の部品は他の部品よりも柔らかく順応性があります。これは、ダイを通る金属の不均一な流れにつながり、最終的に製品のまっすぐさに影響を与える可能性があります。
3.押出速度と圧力
押し出しが実行される速度と圧力が適用される速度は、製品のまっすぐさを決定する上で重要な役割を果たします。押出速度が高すぎる場合、金属にはダイをスムーズに流れるのに十分な時間がない場合があります。これにより、金属の流れが乱流を引き起こし、非直線製品をもたらす可能性があります。

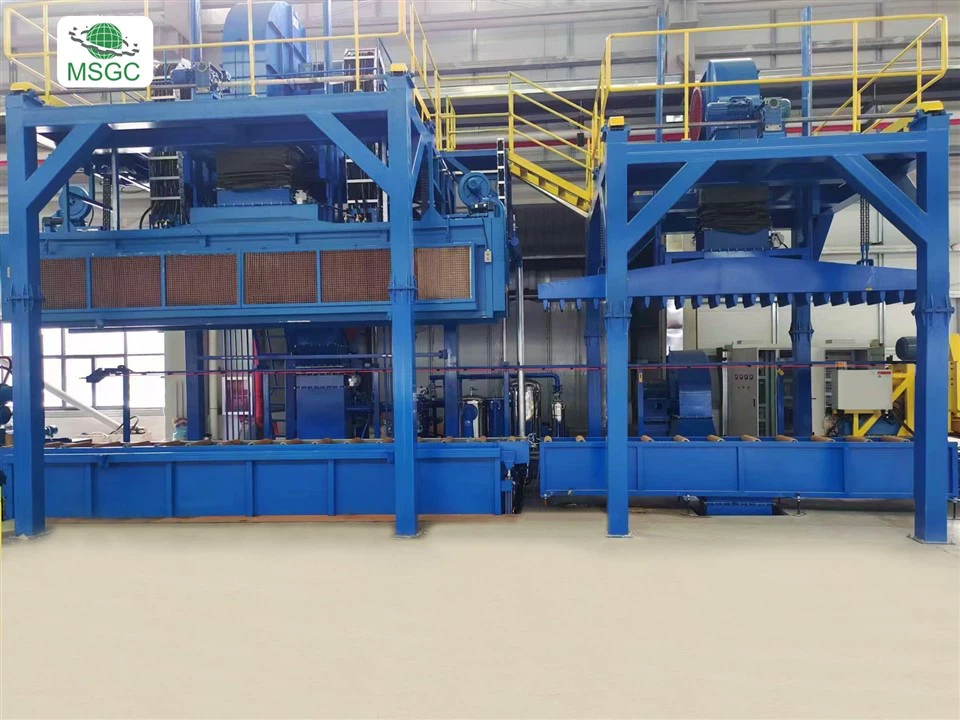
一方、押し出し速度が低すぎると、過度の熱損失や一貫性のない流れなどの他の問題につながる可能性があります。特定の製品と材料ごとに最適な押出速度を見つける必要があります。
押出中に適用される圧力も慎重に制御する必要があります。圧力が高すぎる場合、ダイを変形させたり、金属を不規則な方法で押し出したりする可能性があります。圧力が低すぎる場合、金属はダイを適切に満たさず、不完全または誤った製品につながる可能性があります。
4。投稿 - 押出プロセス
押し出しが行われた後、製品のまっすぐさを改善するのに役立ついくつかの投稿 - 押出プロセスがあります。これらのプロセスの1つは消光です。あなたは私たちをチェックすることができますアルミニウムプロファイルオンライン消光タンク押し出された製品をすばやく冷却するように設計されています。クエンチングは、製品の形をロックするのに役立ち、押し出し後に歪んだり曲がったり曲げたりする可能性を減らすことができます。
別の重要な投稿 - 押出プロセスはストレッチです。私たちのアルミニウム押出ストレッチャー制御された量の張力を押し出された製品に適用するために使用できます。これにより、製品の小さな曲がりや曲線をまっすぐにするのに役立ちます。ストレッチングは、製品の内部ストレスを緩和するのにも役立ち、その寸法の安定性をさらに改善できます。
最後に、押し出された製品を適切に積み重ねることも重要です。私たちのアルミニウムプロファイル自動スタッカー製品が組織化された安定した方法で積み重なることを保証します。製品が偶然に積み重ねられている場合、特にその上に多くの重量がある場合は、損傷または曲がっている可能性があります。
5。監視と品質管理
間接的な押出プロセス全体を通して、優れた監視と品質管理システムを導入することが重要です。センサーを使用して、温度、圧力、押し出し速度などのさまざまなパラメーターを測定できます。これらのパラメーターを継続的に監視することにより、最適な値から逸脱を検出し、すぐに是正措置を講じることができます。
押し出された製品の目視検査は、まっすぐをチェックするためのシンプルで効果的な方法でもあります。ストレートエッジなどの簡単なツールを使用して、製品のまっすぐさを測定できます。まっすぐな要件を満たしていない製品は、拒否されたり、機能したりできます。
これらに加えて、サイトの品質管理測定に加えて、実験室でより多くの深さテストを実施することもできます。たとえば、X -Ray検査などの高度な手法を使用して、そのまっすぐに影響を与える可能性のある製品の内部欠陥をチェックできます。
結論
間接的な押出ラインで製品の直線性を確保することは、DIEデザインやビレットの準備から、押出プロセスと品質管理まで、押出プロセスのあらゆる側面に注意を払うことを伴うマルチステッププロセスです。このブログで言及されているヒントとテクニックに従うことで、押し出された製品のまっすぐさを大幅に改善できます。
間接的な押出ラインの市場にいる場合、または既存のラインのパフォーマンスを改善しようとしている場合は、おしゃべりしたいと思います。この分野では多くの経験があり、特定のニーズに最適なソリューションを提供できます。私たちに手を差し伸べるだけで、あなたが探している高品質のストレート押し出し製品をあなたに得るために協力する方法についての会話を始めます。
参照
- ASMハンドブック、ボリューム14A:メタルワーク:押し出しと図面。
- RWホワイトとJLAワトソンによる「押出技術」。
- 間接的な押出プロセスに関する産業ホワイトペーパー。