

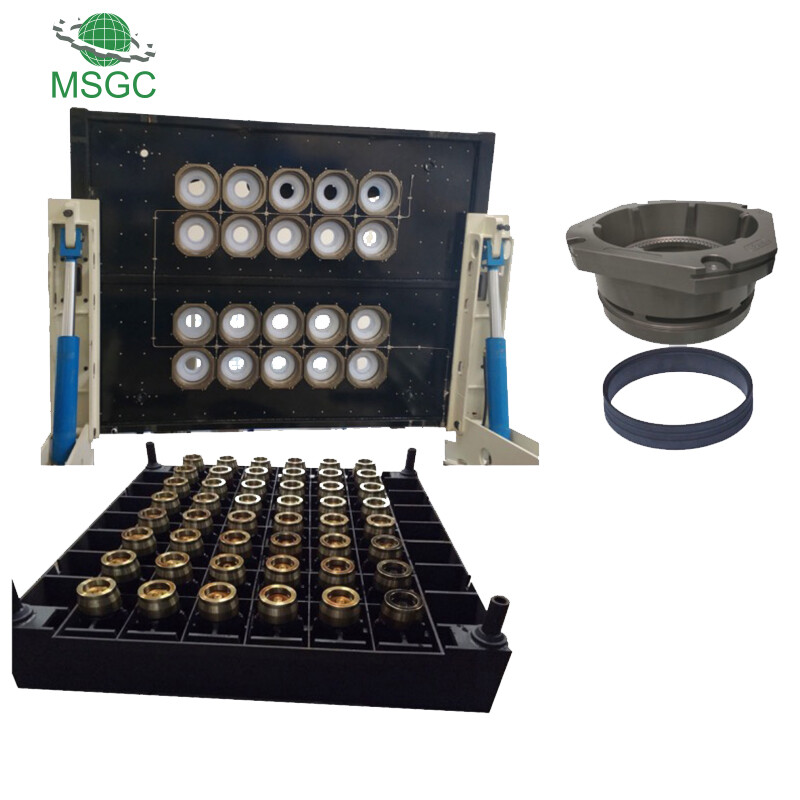
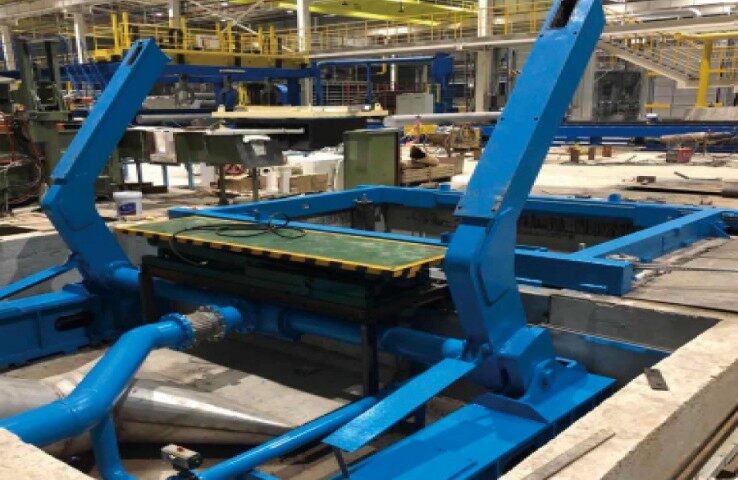
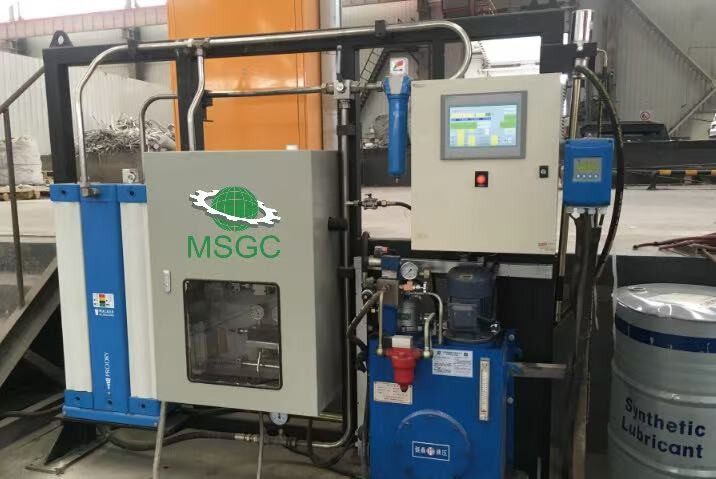
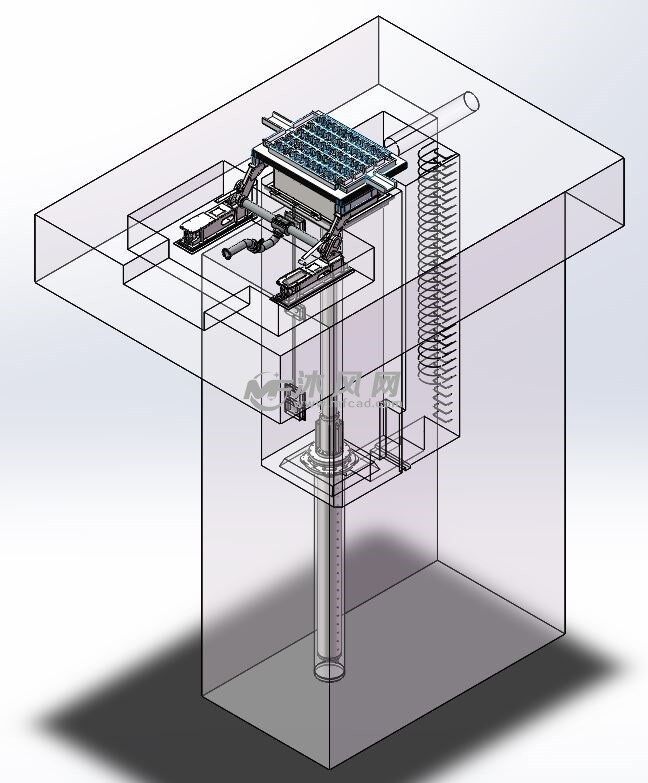
鋳造プラットフォーム、内部ガイド付き油圧半連続鋳造マシン、油圧チルティングシステム、オイルおよび空気供給装置、冷却装置などを含むオイルおよびエア潤滑型鋳造鋳造型鋳造型
オイルエア潤滑鋳造技術は、主に銅やアルミニウムなどの金属材料を鋳造するために使用される潤滑にオイルエア混合物を使用するガスクッシングアルミニウムビレット鋳造システムです。オイルエア潤滑鋳造技術は、溶融金属がガスプレッシャーと潤滑剤の作用を通じて豊富な作用を通じてカビに注入されると摩擦を減らします。

オイルとエアの潤滑剤鋳造の過程で、鋳物の品質と効率を確保するために、複数のプロセスパラメーターを制御する必要があります。いくつかの一般的なプロセスパラメーターには以下が含まれます。
- プロセス温度:金属の流動性と固化プロセスを決定します。さまざまな金属の鋳造温度はさまざまであり、特定の状況に応じて調整する必要があります。
- 圧力:金属の流れ、固化、表面の品質に影響を与える可能性のある重要なパラメーターの1つ。圧力が高いほど、鋳造の表面の品質が向上しますが、機器の要件が高くなります。
- 潤滑剤の種類:油の滑り台鋳造の過程で、潤滑剤は金属と金型の摩擦を減らし、鋳造機器と鋳造面を保護することができます。一般的な潤滑剤には、パラフィンワックス、シリカなどが含まれます。
- 潤滑剤の圧力:潤滑剤の種類と同様に、潤滑剤の圧力は、金属と金型の間の摩擦と表面の品質にも影響を与える可能性があります。
- 噴射速度:金属が金型を満たす速度を決定します。速度が速すぎると、泡や欠陥が簡単に生成できますが、速度が遅くなると生産効率に影響を与える可能性があります。
キャストプロセスパラメーター範囲
|
加工温度 |
700-1300程度 |
|
プレッシャー |
10-50 mpa |
|
潤滑剤タイプ |
パラフィン、シリカなど |
|
潤滑剤圧力 |
0。1-5 mpa |
|
噴射速度 |
特定の状況に従って、通常は10-30秒以内に調整します。 |
技術的なパラメーター
|
鋳造直径 |
φ90mm(3.5 "インチ--φ330mm(13"インチ) |
|
曲げ程度 |
1。0 mm\/mフル長さ4mm以下 |
|
ガス供給圧力 |
0。65-0。95mpa |
|
燃料供給圧力 |
4.5MPA |
|
フィルタリングの精度 |
1μm |
|
最大キャスティング重量 |
50000 kg |

内部に導かれた油圧セミ連続鋳造マシンは、油圧システムを介して鋳造プロセスを制御します。油圧システムには、パワーユニット、内部油圧シリンダーリフティング速度制御回路、手動緊急降下制御回路、フローチャネルと鋳造プラットフォームリフティングシステム制御回路、および補助回路(自己ろ過など)が含まれます。これらのサブシステムは、鋳造のために一致し、互いにリンクされており、キャスティングインゴットの精度と品質を保証します。

油圧チルティングシステムの技術パラメーター
- 傾斜角:0-85程度
- 鋳造水に必要な量:最大。 400\/h
- 鋳造プラットフォーム:水平ドリフトは2mm以下の垂直ドリフト以下:2m以下。
- プラットフォームドリフト:1.5mm\/30分
- 油圧作動媒体:L-HM46油圧オイル\/AW46モビル

乾燥機、シーメンス制御、比例制御、空気供給装置、オイル供給、オイル潤滑を含むオイルおよび空気自動供給システム。
オイルとエアキャスティング金型の利点:
オイルエア潤滑鋳造の速度は、ホットトップキャストと比較して15-20%増加しているため、生産効率が向上します。
粒度が小さく、アルミニウムビレットの分離層は非常に薄いです。
技術的なパラメーター
|
鋳造直径 |
φ90mm(3.5 "インチ--φ330mm(13"インチ) |
|
曲げ程度 |
1。0 mm\/mフル長さ4mm以下 |
|
ガス供給圧力 |
0。65-0。95mpa |
|
燃料供給圧力 |
4.5MPA |
|
フィルタリングの精度 |
1μm |
|
最大キャスティング重量 |
50000 kg |


